|
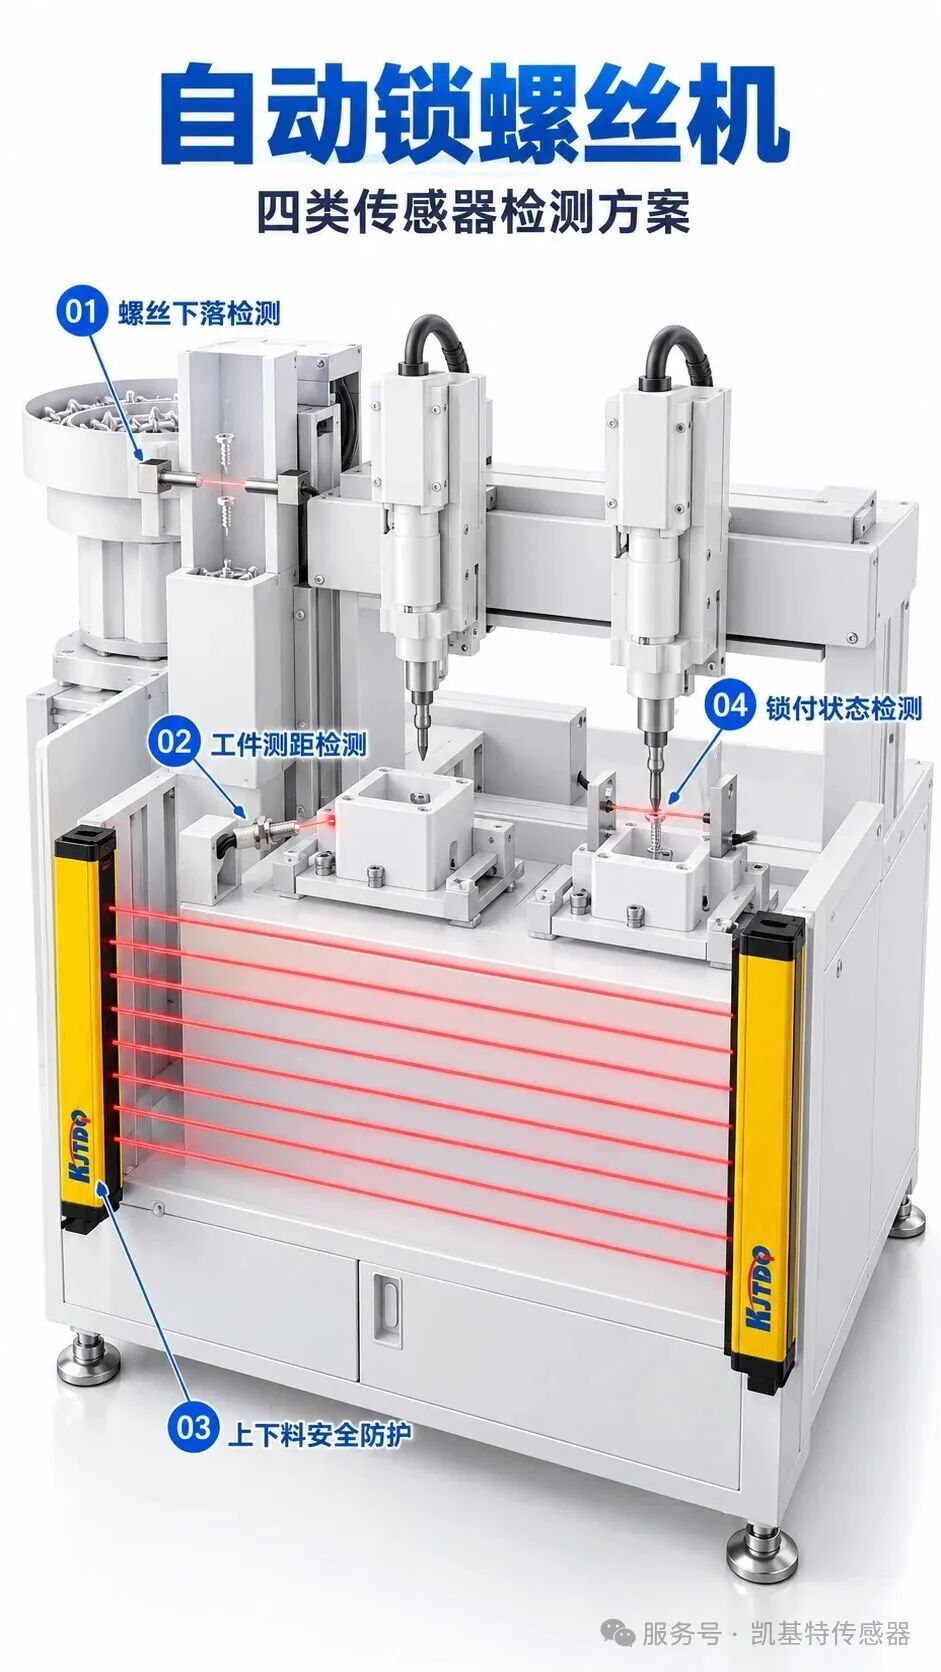
3C AUTOMATION / SOLUTION FEATURE 柜式双头自动锁螺丝机全流程检测控制方案 从螺丝供料、产品定位到锁付结果与设备互锁 自动锁螺丝设备连续完成供料、吸附、搬运、定位、锁付和复位。检测信号沿动作顺序配置,可将缺料、不到位、气压不足和锁付异常停留在当前环节,减少不良品继续流转。 01 供料计数 | 02 产品定位 | 03 安全互锁 | 04 锁付确认 |
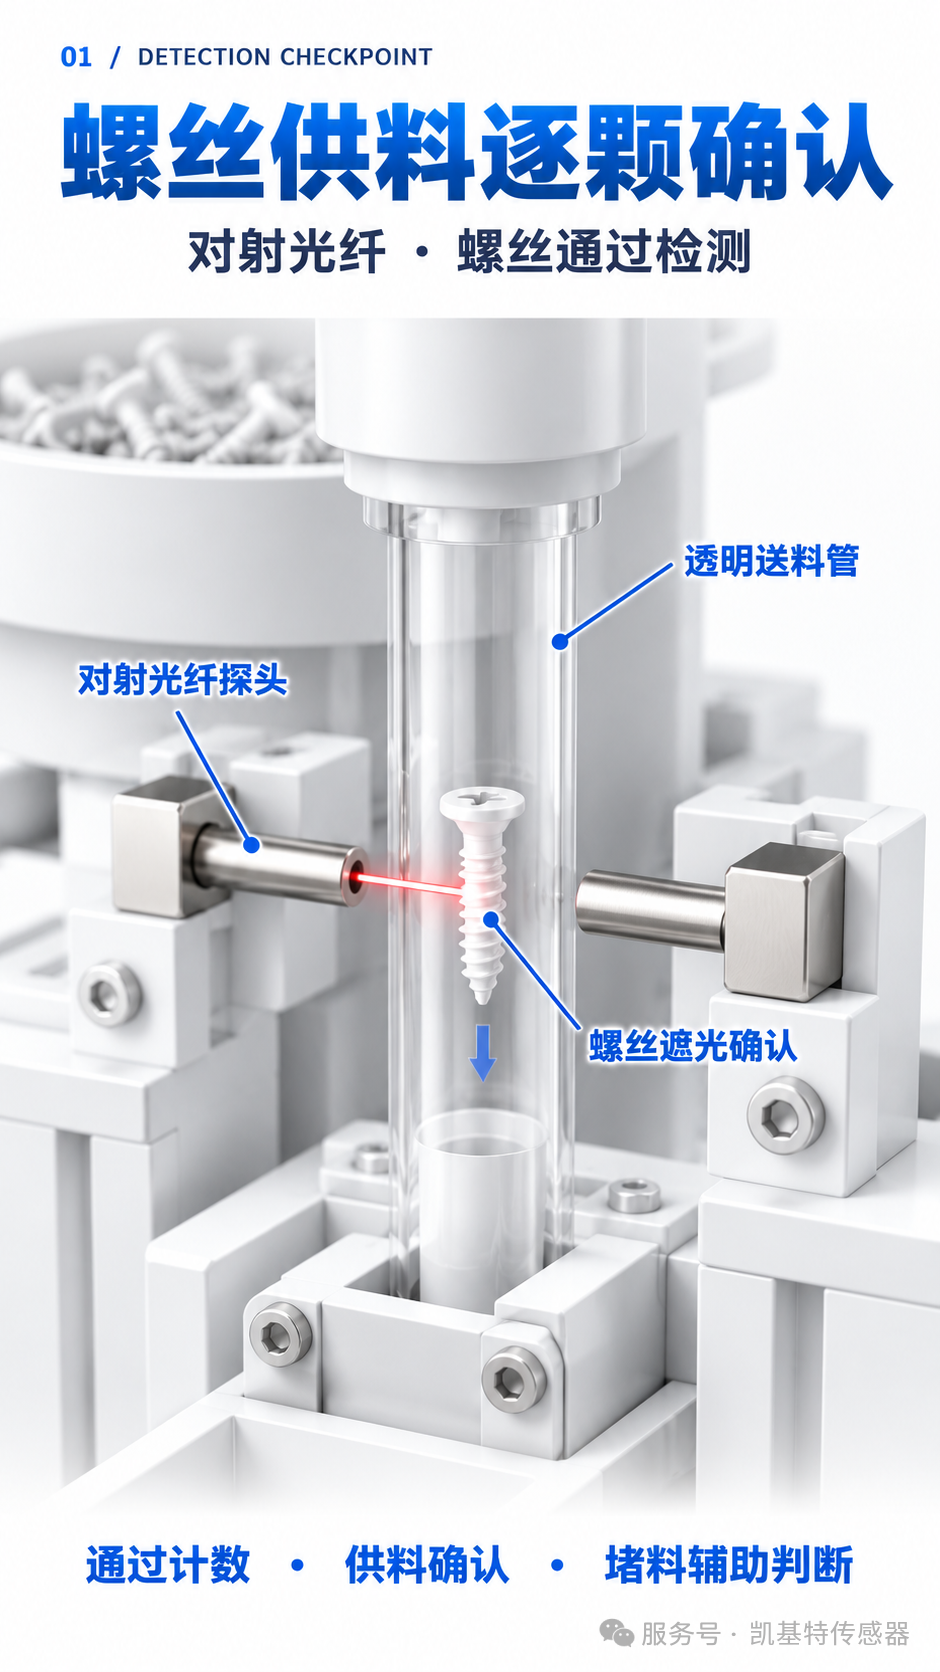
01 / DETECTION CHECKPOINT 螺丝供料逐颗确认螺丝尺寸小、下落速度快,检测点需要兼顾响应速度与有限安装空间。 检测位置 | 配置元件 | 控制作用 | 下落通道 | 光纤放大器+对射光纤 | 螺丝遮挡光束时输出信号,用于通过计数、供料确认及堵料辅助判断。 |
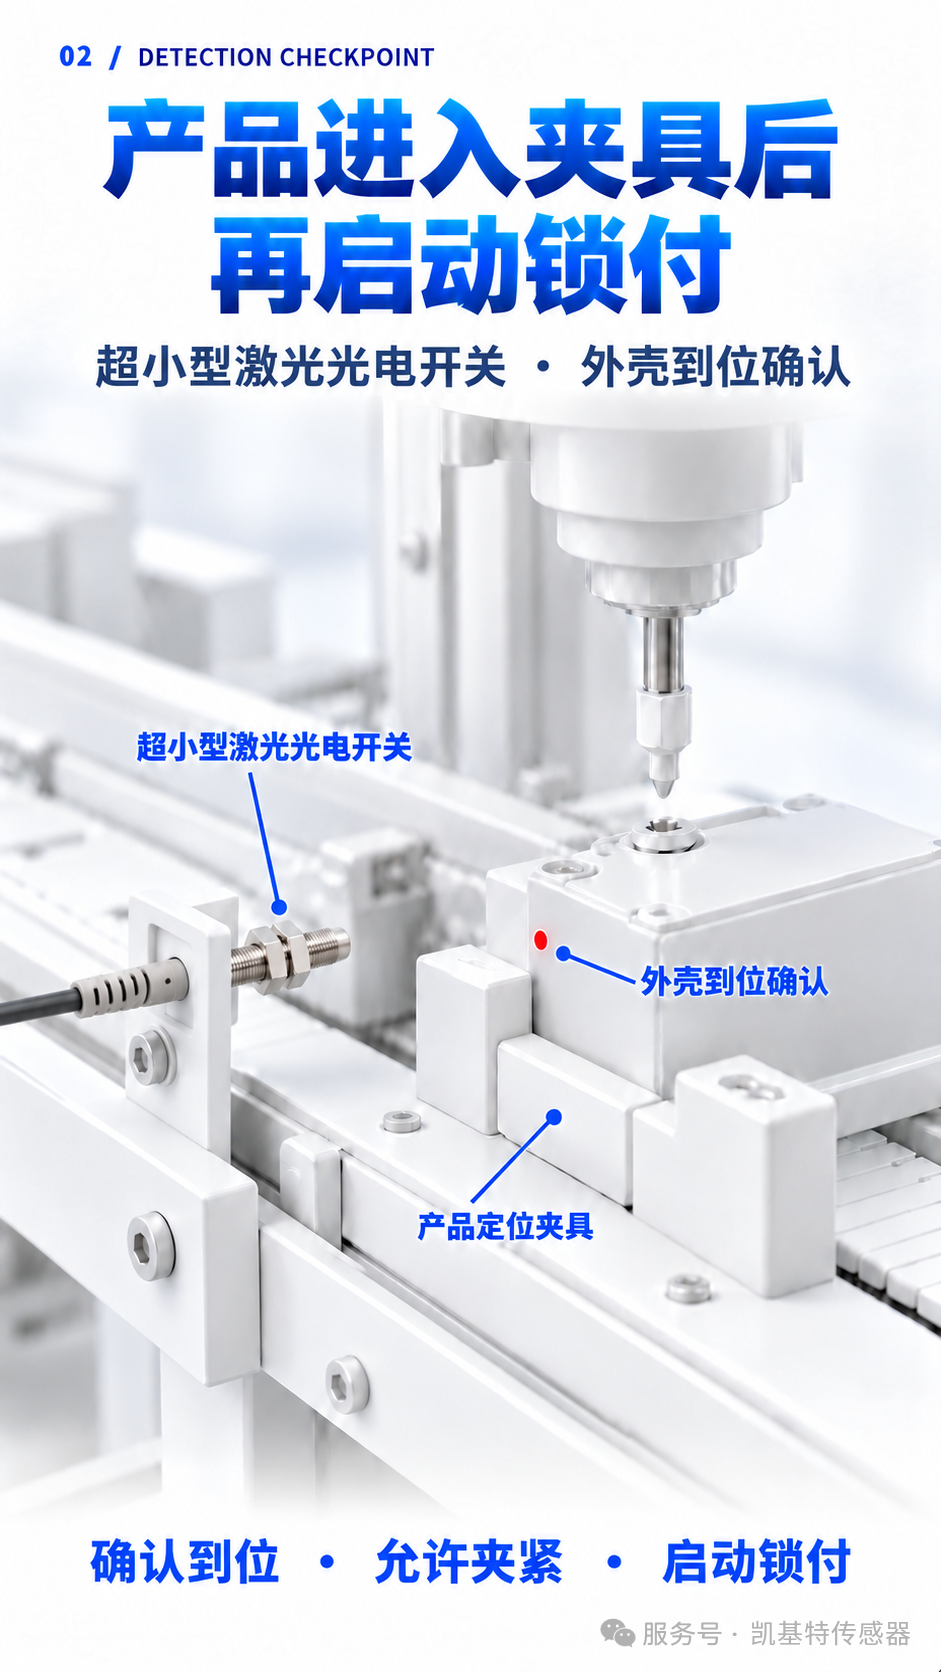
02 / DETECTION CHECKPOINT 产品进入夹具后再启动锁付外壳未完全到位时启动批头,容易造成偏位、螺纹损伤和外壳报废。 检测位置 | 配置元件 | 控制作用 | 产品夹具 | 超小型激光光电开关 | 将细小光点对准外壳指定部位;确认到位后允许夹紧与锁付动作。 |
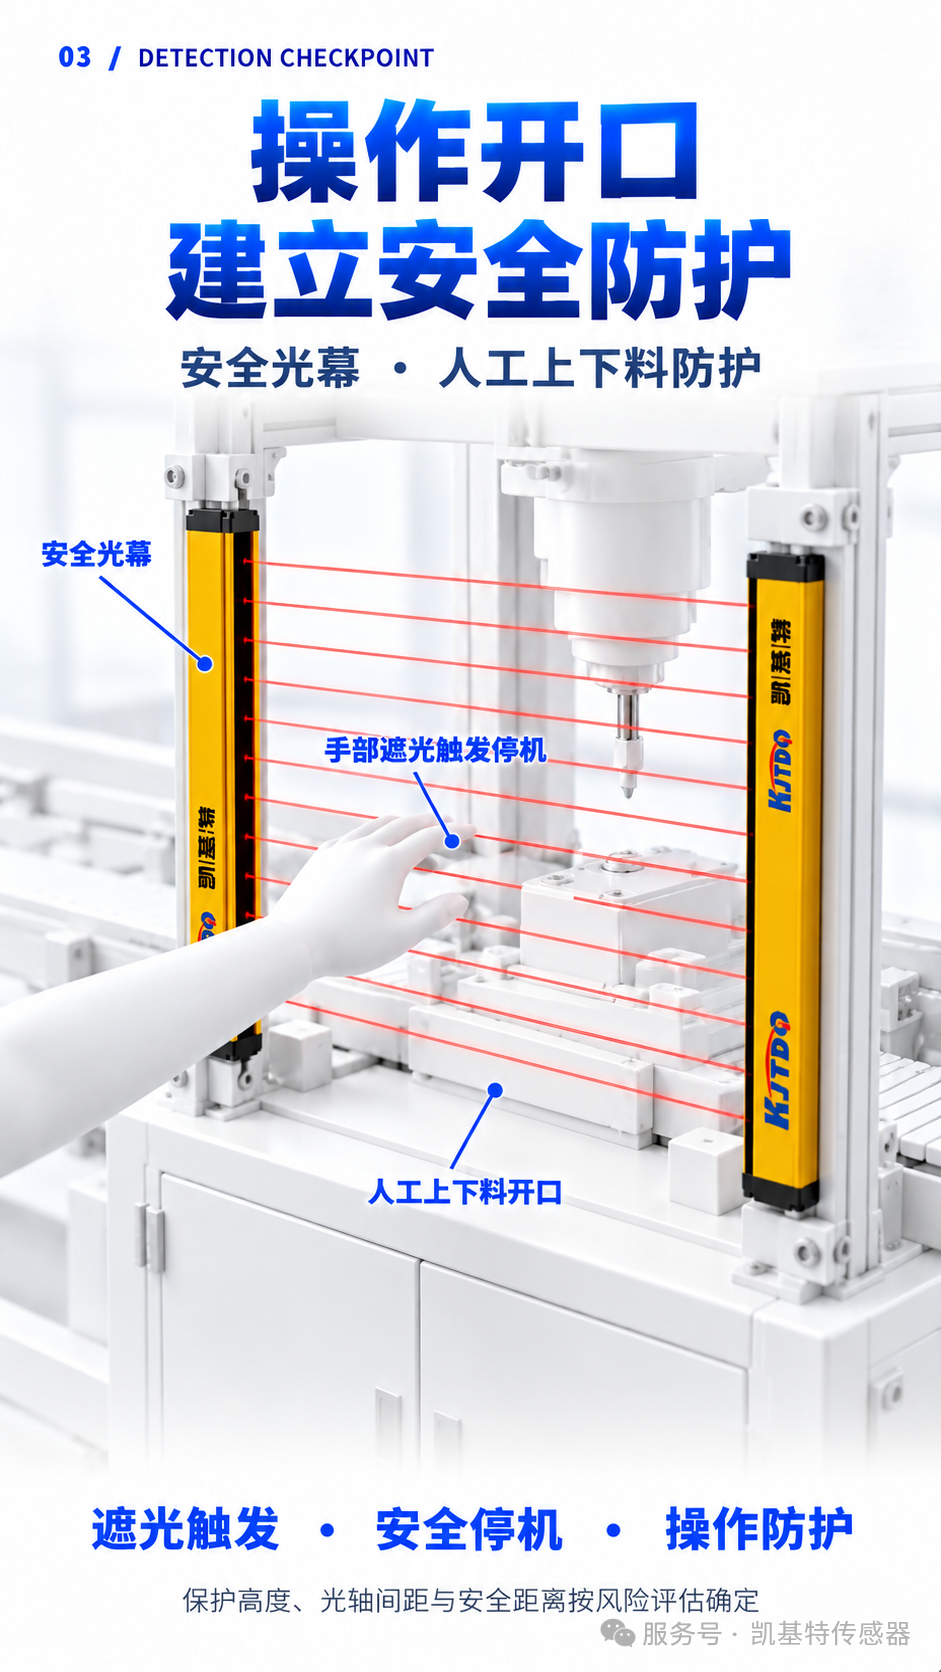
03 / DETECTION CHECKPOINT 操作开口建立安全防护上下料区域靠近夹紧机构和移动模组,需要在人员进入时及时限制危险动作。 检测位置 | 配置元件 | 控制作用 | 人工上下料开口 | 安全光幕+安全控制回路 | 手部遮挡光轴后触发安全停机;保护高度、光轴间距和安全距离按风险评估确定。 |
04 / DETECTION CHECKPOINT 锁付结束后检查螺丝位置螺丝存在与头部高度可作为锁付结果的独立确认信号。 检测位置 | 配置元件 | 控制作用 | 锁付位置 | 光纤放大器+反射/对射光纤 | 检测螺丝是否存在及头部是否处于设定高度,辅助识别缺失和浮高。 |
光纤检测用于存在和位置确认;扭矩、旋入圈数等工艺结果应结合电批控制器信号。 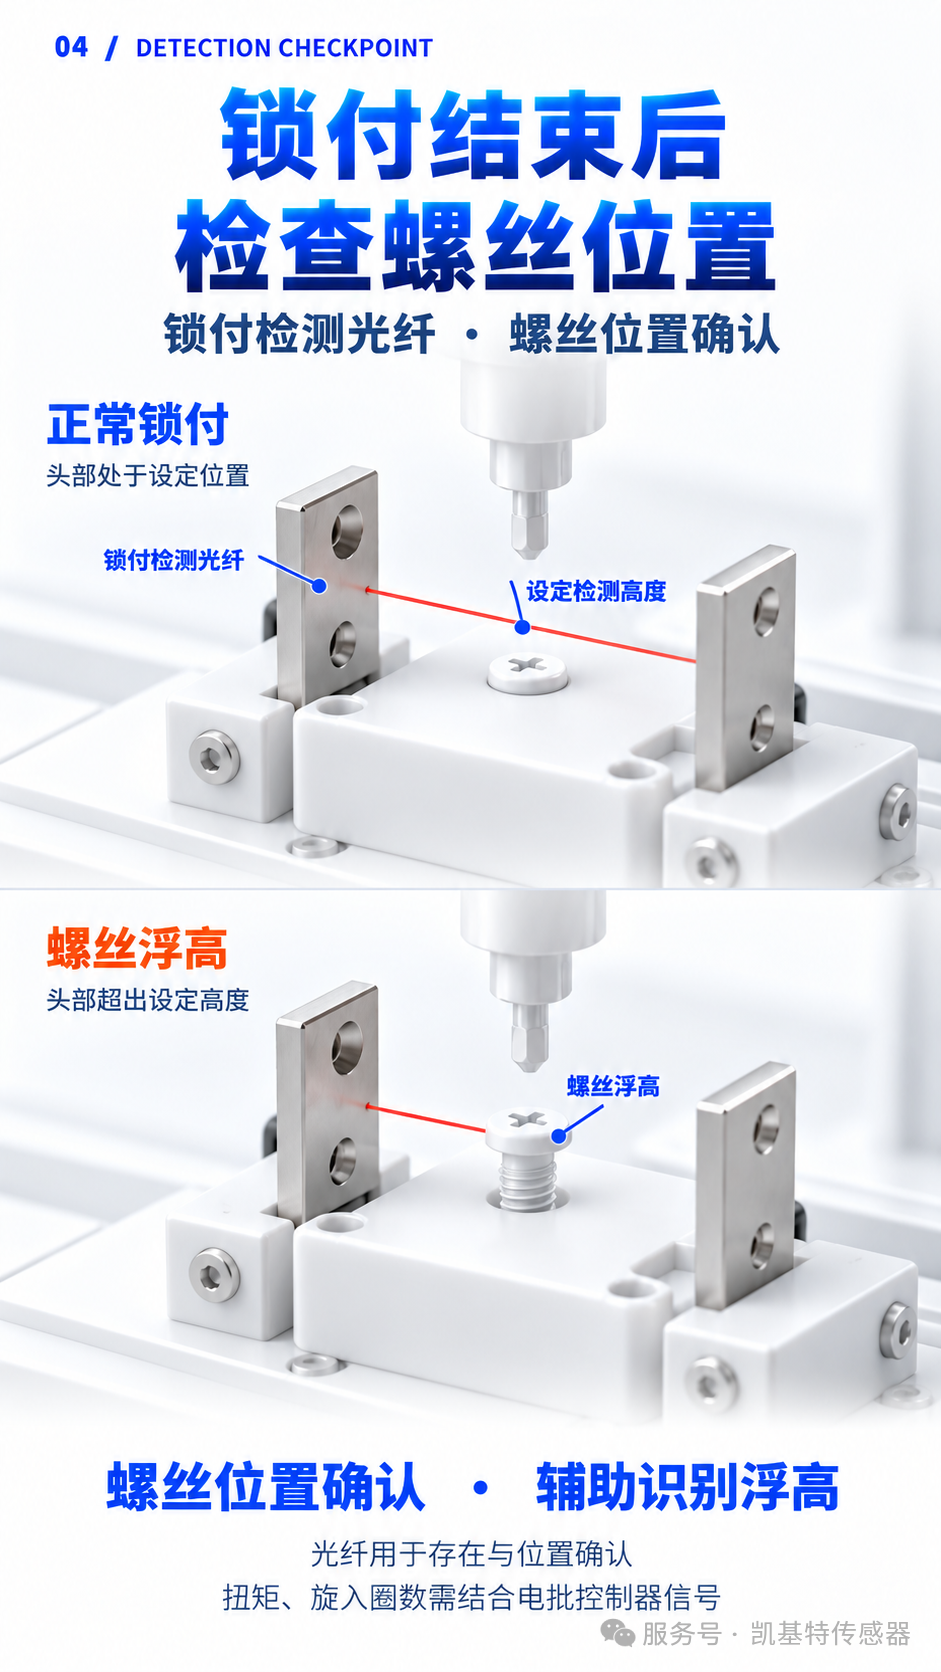
ONTROL CHAIN / 检测控制链 4个检测点形成完整动作顺序检测位置 | 配置元件 | 控制作用 | 供料 | 对射式光纤 | 确认螺丝通过并提供计数信号 | 定位 | 超小型激光光电 | 确认产品进入锁付位置 | 安全 | 安全光幕 | 人员进入时触发安全停机 | 结果 | 反射/对射光纤 | 检查螺丝存在与头部高度 |
PLC按照“状态满足后放行”的顺序执行动作。任一关键检测信号未满足时,设备停留在当前环节并给出对应报警,便于操作人员定位异常。 具体型号、检测距离、响应速度、输出方式和安全等级,应结合螺丝尺寸、设备节拍、夹具空间、停止时间及控制接口进行确认。 SOLUTION VALUE / 方案价值 让异常停在发生的环节从螺丝下落到锁付完成,每个关键动作都有独立反馈。检测信号参与PLC互锁,有助于缩短排查时间,降低漏锁、空锁和异常流转的概率。 KJT · KNOWLEDGE · JOINT · TECHNOLOGY 让工业检测更稳定、更智能、更可靠 |


 当前位置:


